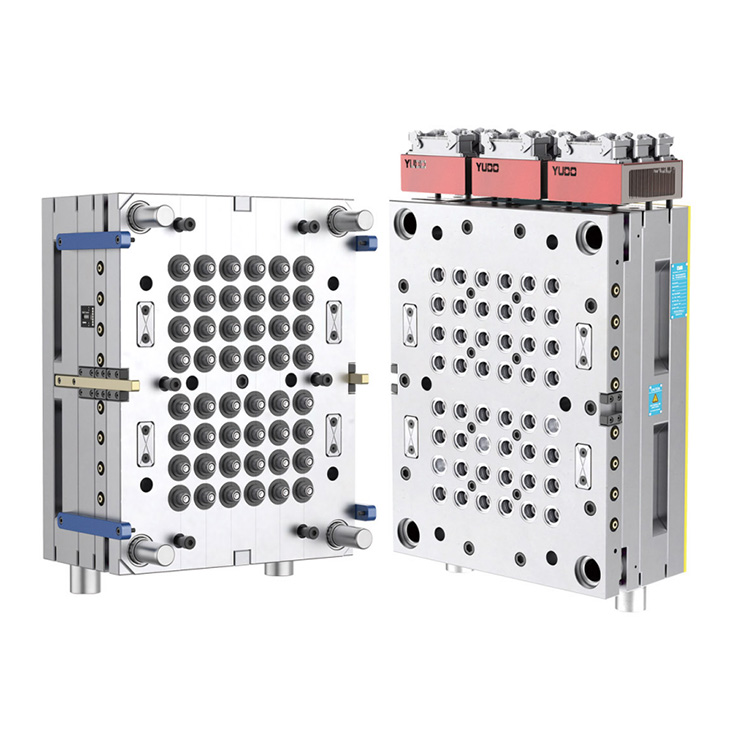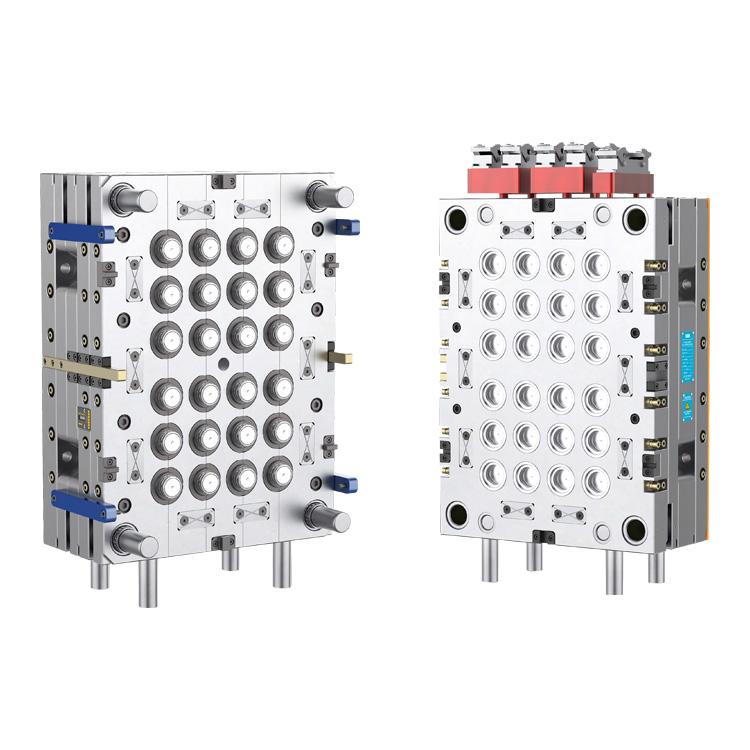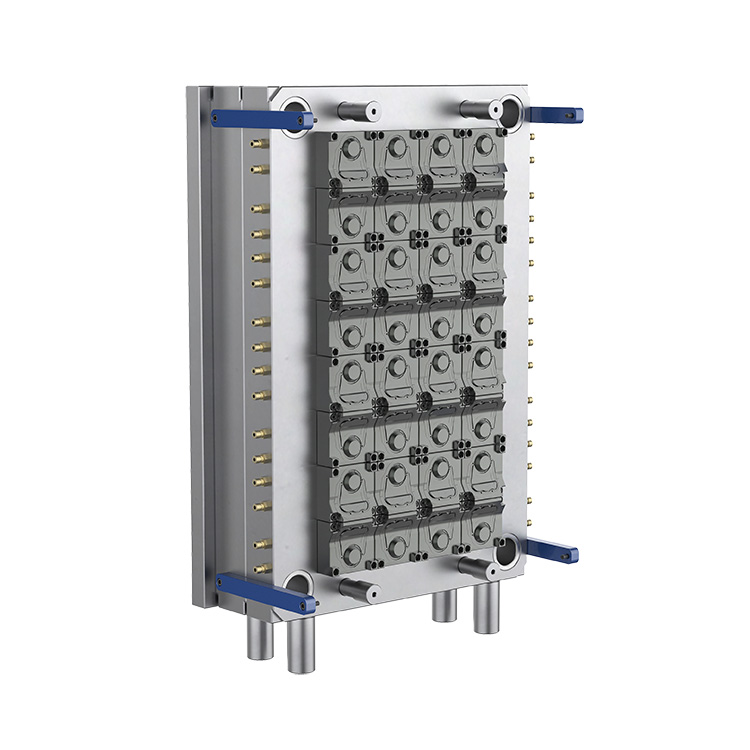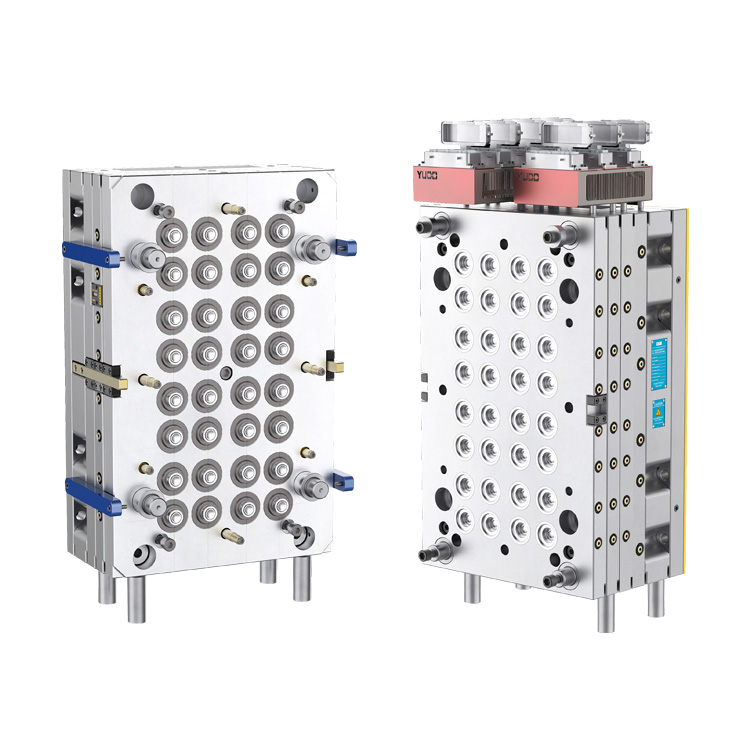
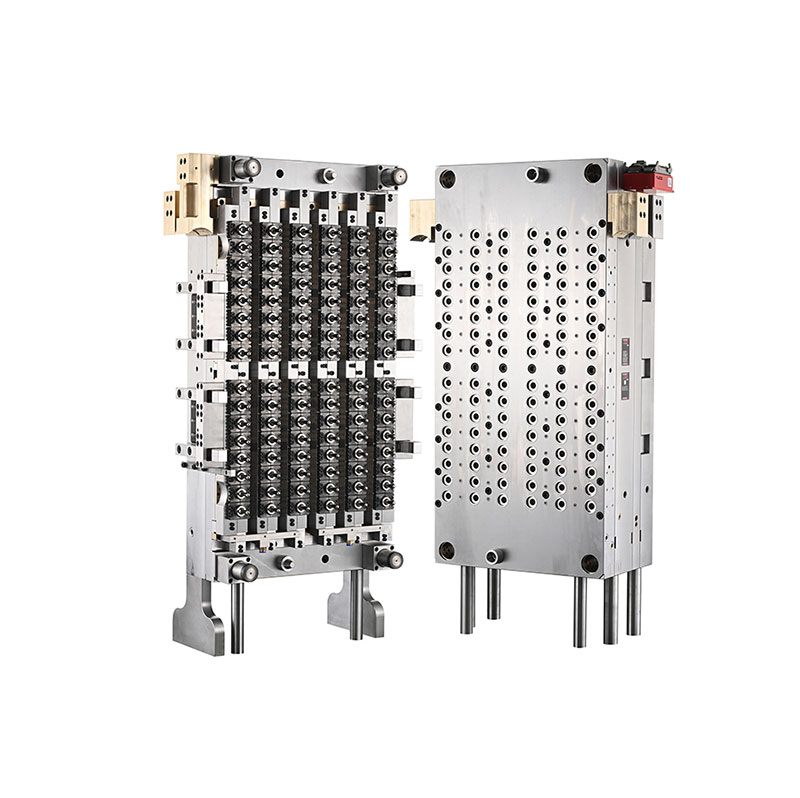
डेलॉन्ग, 30 वर्षांपेक्षा जास्त उद्योग अनुभव असलेले चीन-आधारित इंजेक्शन मोल्ड उत्पादक, उच्च-खंड प्लास्टिक पॅकेजिंग उत्पादनासाठी अचूक टूलिंग सोल्यूशन्स प्रदान करते. द96-पोकळी 29 25 नेक पेट प्रीफॉर्म मोल्ड सुई वाल्व गेटसहपीईटी प्रीफॉर्म मॅन्युफॅक्चरिंगची मागणी करण्यासाठी, उच्च-कॅव्हिटी लेआउट, नियंत्रित हॉट रनर सिस्टीम आणि शीतपेये, अन्न आणि दैनंदिन रासायनिक पॅकेजिंग ऍप्लिकेशन्ससाठी सातत्यपूर्ण आउटपुटला समर्थन देण्यासाठी स्वयंचलित उत्पादन उपकरणांसह सुसंगतता एकत्रित करण्यासाठी डिझाइन केलेले आहे.
उच्च-कार्यक्षमता असलेला PET प्रीफॉर्म मोल्ड थेट उत्पादन कार्यक्षमता, मितीय सुसंगतता, सामग्रीचा वापर आणि डाउनस्ट्रीम बाटलीच्या गुणवत्तेवर परिणाम करतो. 96-कॅव्हिटी कॉन्फिगरेशन उत्पादकांना प्रत्येक इंजेक्शन सायकलमध्ये एकाधिक प्रीफॉर्म्स तयार करण्यास अनुमती देते, तर सुई वाल्व गेट हॉट रनर सिस्टम वैयक्तिक गेट्सवर वितळणे नियंत्रित करण्यास मदत करते. सुसंगत नेस्टल इंजेक्शन मोल्डिंग मशीन आणि पाच-स्टेशन रोबोटिक ऑटोमेशन वापरणाऱ्या उत्पादकांसाठी, योग्य मोल्ड डिझाइन स्थिर, पुनरावृत्ती करण्यायोग्य उत्पादनास समर्थन देऊ शकते. हा लेख मोल्डच्या कार्याची तत्त्वे, मुख्य सामग्री निवडी, अभियांत्रिकी फायदे, निवड निकष, देखभाल आवश्यकता आणि उच्च-पोकळी PET प्रीफॉर्म मोल्ड गुंतवणूकीचे मूल्यमापन करण्यासाठी व्यावहारिक विचारांबद्दल स्पष्ट करतो.
पीईटी प्रीफॉर्म्स हे इंजेक्शन-मोल्ड केलेले घटक आहेत जे नंतर पुन्हा गरम केले जातात आणि बाटल्या किंवा इतर कंटेनरमध्ये स्ट्रेच-ब्लो-मोल्ड केले जातात. त्यांची परिमाणे, सामग्रीचे वितरण, मान भूमिती आणि पृष्ठभागाची स्थिती तयार पॅकेजिंगच्या कार्यक्षमतेवर प्रभाव टाकते.
96-कॅव्हीटी मोल्डमध्ये 96 वैयक्तिक पोकळी पोझिशन्स असतात, जे योग्यरित्या कॉन्फिगर केलेल्या इंजेक्शन मोल्डिंग सिस्टमला एका संपूर्ण मोल्डिंग सायकलमध्ये 96 पर्यंत प्रीफॉर्म तयार करण्यास अनुमती देतात. ही व्यवस्था अनेक स्वतंत्र मोल्डिंग मशीनवर अवलंबून न राहता भरीव उत्पादन क्षमता शोधणाऱ्या उत्पादकांसाठी विशेषतः योग्य आहे.
29/25 नेक स्पेसिफिकेशन इच्छित नेक-फिनिश डिझाइन ओळखते. खरेदीदारांनी ऑर्डर देण्यापूर्वी अचूक थ्रेड प्रोफाइल, सीलिंग परिमाणे, क्लोजर सुसंगतता आणि संबंधित नेक-फिनिश ड्रॉइंगची पुष्टी केली पाहिजे. हे तपशील निर्धारित करतात की तयार केलेले प्रीफॉर्म इच्छित टोपी आणि बाटली उडवण्याच्या प्रक्रियेत बसेल की नाही.
डेलॉन्ग च्या उत्पादन माहितीनुसार, हा साचा पाच-स्टेशन रोबोट सिस्टमसह सुसज्ज नेस्टल इंजेक्शन मोल्डिंग मशीनसाठी डिझाइन केला आहे. खरेदीदाराच्या मशीन मॉडेल, प्लेटचे परिमाण, इंजेक्शन क्षमता आणि ऑटोमेशन कॉन्फिगरेशनच्या विरूद्ध वास्तविक अनुकूलतेची पुष्टी केली पाहिजे.
हाय-कॅव्हिटी इंजेक्शन मोल्डिंगमध्ये, सर्व पोकळ्यांमध्ये वितळलेल्या पीईटीचे समान वितरण करणे हे एक मोठे अभियांत्रिकी आव्हान आहे. वितळलेले तापमान, दाब, प्रवाह प्रतिरोध किंवा गेट कार्यक्षमतेतील फरकांमुळे प्रीफॉर्म वजन, स्वरूप आणि मितीय अचूकतेमध्ये फरक होऊ शकतो.
सुई वाल्व्ह गेट हॉट रनर सिस्टीम गेट उघडणे आणि बंद करणे नियंत्रित करण्यासाठी जंगम वाल्व पिन वापरते. प्रणाली प्रत्येक पोकळीमध्ये वितळलेल्या प्रवेशाचे व्यवस्थापन करण्यासाठी इंजिनियर केलेली आहे आणि योग्यरित्या डिझाइन केलेले, देखरेख केलेले आणि इंजेक्शन प्रक्रियेसह सिंक्रोनाइझ केल्यावर स्वच्छ गेट क्षेत्रे आणि अधिक सुसंगत भरणे तयार करण्यात मदत करू शकते.
डेलॉन्ग या मॉडेलसाठी PC-VG मालिका वाल्व गेट हॉट रनर प्रणाली निर्दिष्ट करते. अंतिम परिणाम एकूण हॉट रनर डिझाइन, व्हॉल्व्ह-पिन स्थिती, तापमान नियंत्रण, इंजेक्शन सेटिंग्ज, कूलिंग कार्यप्रदर्शन आणि पीईटी राळ तयार करणे यावर अवलंबून असतात. खरेदीदारांनी त्यांच्या वास्तविक ऑपरेटिंग परिस्थितीत कार्यप्रदर्शन सत्यापित करण्यासाठी मोल्ड चाचणी आणि नमुना मूल्यांकनाची विनंती केली पाहिजे.
उच्च-पोकळीतील पीईटी प्रीफॉर्म मोल्डसाठी सामग्रीची निवड आवश्यक आहे कारण वैयक्तिक घटकांना उष्णता, दाब, घर्षण आणि वारंवार यांत्रिक हालचालींचा अनुभव येतो. योग्य टूल स्टील्स आणि हॉट रनर मटेरियल मितीय स्थिरता, पोशाख प्रतिरोध आणि विश्वसनीय दीर्घकालीन ऑपरेशनला मदत करतात.
या साच्यासाठी Daelong द्वारे प्रकाशित साहित्य आणि अभियांत्रिकी माहितीचा सारांश खालील तक्त्यामध्ये दिला आहे.
| घटक | निर्दिष्ट साहित्य | प्रकाशित कडकपणा | अभियांत्रिकी उद्देश |
|---|---|---|---|
| पोकळी आणि कोर | जर्मनी 2316 स्टील | HRC 42–45; HRC 50-54 पर्यंत अचूक कडक होणे | प्रीफॉर्म भूमिती तयार करते आणि पोशाख प्रतिरोधनाचे समर्थन करते |
| गळ्यातील अंगठी | जर्मनी 2316 स्टील | HRC 45-50 | नेक फिनिश आणि क्लोजर इंटरफेस तयार करते |
| वाल्व पिन | जपान SKD51 स्टील | HRC 58-60 | गेट उघडणे आणि बंद करणे नियंत्रित करते |
| हॉट रनर नोजल | यूएस बेरिलियम तांबे | HRC 37 | नोजल असेंब्लीमध्ये उष्णता हस्तांतरणास समर्थन देते |
| मॅनिफोल्ड प्लेट | H13 स्टील | HRC 35–38 | हॉट रनर मॅनिफोल्ड स्ट्रक्चरला सपोर्ट करते |
| बेस प्लेट | P20 टूल स्टील | HRC 27-32 | मोल्ड असेंब्लीसाठी स्ट्रक्चरल समर्थन प्रदान करते |
टीप: वरील कठोरता मूल्ये उत्पादन पृष्ठाच्या प्रकाशित वैशिष्ट्यांचे अनुसरण करतात. खरेदीदारांनी मंजूर तांत्रिक दस्तऐवजांमध्ये अंतिम सामग्री प्रमाणपत्रे, उष्णता-उपचार स्थिती, घटक तपशील आणि तपासणी रेकॉर्डची पुष्टी केली पाहिजे.
डेलॉन्ग देखील 0.003–0.005 mm ची मशीनिंग सहनशीलता, 90% पर्यंत घटक अदलाबदली आणि L = 100 mm वर ±0.0075 mm च्या प्रीफॉर्म भिंत-जाडीची एकाग्रता नोंदवते. हे महत्त्वाचे तांत्रिक मूल्यमापन मुद्दे आहेत; उत्पादन स्वीकृतीपूर्वी त्यांच्या मोजमाप पद्धती, तपासणी स्थाने आणि स्वीकृती निकषांवर सहमती असावी.
96-कॅव्हिटी कॉन्फिगरेशनचा प्राथमिक फायदा म्हणजे प्रत्येक चक्रात अनेक प्रीफॉर्म्स तयार करण्याची क्षमता आहे. योग्य आकाराचे इंजेक्शन मशीन, संतुलित फिलिंग, प्रभावी कूलिंग आणि स्वयंचलित हाताळणीसह जोडल्यास, हे लेआउट उत्पादकांना उत्पादनाच्या मजल्यावरील जागेचा अधिक चांगला वापर करून उत्पादन वाढविण्यात मदत करू शकते.
तथापि, प्रति तास तयार केलेल्या स्वीकार्य प्रीफॉर्म्सची वास्तविक संख्या सायकल वेळ, मशीनची उपलब्धता, प्रक्रियेची स्थिरता, नियोजित देखभाल आणि नाकारलेल्या भागांची टक्केवारी यावर अवलंबून असते. त्यामुळे उत्पादन नियोजनात केवळ पोकळी मोजण्याऐवजी सत्यापित चाचणी डेटा वापरला पाहिजे.
डाउनस्ट्रीम स्ट्रेच-ब्लो मोल्डिंगसाठी सातत्यपूर्ण प्रीफॉर्म वजन, मानेचे परिमाण आणि भिंतीची जाडी आवश्यक आहे. पोकळ्यांमधील फरक असमान सामग्रीचे वितरण, विसंगत बाटलीची ताकद किंवा नकार दर वाढू शकतात.
एक सु-अभियांत्रिकी हॉट रनर, अचूकपणे तयार केलेले साचेचे घटक आणि संतुलित शीतकरण या भिन्नता कमी करण्यास मदत करू शकतात. मोठ्या उत्पादन बॅचवर परिणाम होण्यापूर्वी समस्या शोधण्यासाठी नियमित नमुने आणि पोकळी ओळखणे उपयुक्त आहे.
डेलॉन्ग मोल्डच्या अभियांत्रिकी फायद्यांपैकी एक म्हणून बदलण्यायोग्य पोकळीची रचना ओळखते. बदलण्यायोग्य घटक लक्ष्यित देखभाल सुलभ करू शकतात कारण संपूर्ण मोल्ड असेंब्ली न बदलता जीर्ण किंवा खराब झालेले भाग सर्व्ह केले जाऊ शकतात.
खरेदीदारांनी वास्तविक अदलाबदली क्षमता, स्पेअर-पार्ट उपलब्धता, बदलण्याची प्रक्रिया आणि आयामी पडताळणी आवश्यकतांची पुष्टी केली पाहिजे. हे तपशील देखभाल कार्यसंघांना डाउनटाइमचा अंदाज लावण्यास आणि योग्य अतिरिक्त यादी तयार करण्यात मदत करतात.
हाय-स्पीड प्रीफॉर्म मॅन्युफॅक्चरिंग इंजेक्शनच्या कार्यक्षमतेवर अवलंबून असते. रोबोट हँडलिंग, कूलिंग, कन्व्हेइंग, इन्स्पेक्शन आणि डाउनस्ट्रीम ब्लोइंग इक्विपमेंट एकत्र काम करणे आवश्यक आहे. उद्दिष्ट ऑटोमेशन सिस्टमशी सुसंगतता मॅन्युअल हाताळणी कमी करण्यात मदत करते आणि अधिक अंदाजे उत्पादन वर्कफ्लोला समर्थन देते.
29/25 नेक फिनिश आणि 96-कॅव्हिटी लेआउट या प्रकारच्या मोल्डला पॅकेजिंग ऑपरेशन्सशी संबंधित बनवते ज्यासाठी पीईटी प्रीफॉर्म्सची मोठ्या प्रमाणात आवश्यकता असते. तयार बाटलीची सुयोग्यता मानेची रचना, प्रीफॉर्म वेट, राळ ग्रेड, बाटलीची भूमिती आणि इच्छित भरण्याच्या परिस्थितीवर अवलंबून असते.
प्रत्येक 29/25 नेक फिनिश प्रत्येक बाटलीच्या टोपी किंवा फिलिंग लाइनसह बदलता येत नाही. उत्पादकांनी मोल्ड डिझाइन करण्याआधी क्लोजर ड्रॉइंग, छेडछाड-स्पष्ट वैशिष्ट्ये, सीलिंग आवश्यकता आणि लागू पॅकेजिंग मानकांची पडताळणी केली पाहिजे.
उच्च-पोकळीचा साचा निवडण्यासाठी केवळ पोकळी संख्या किंवा खरेदी किमतींची तुलना करण्याऐवजी संपूर्ण उत्पादन प्रणालीचे पुनरावलोकन आवश्यक आहे. तांत्रिकदृष्ट्या योग्य मोल्ड मशीन, राळ, बाटली डिझाइन, उत्पादन लक्ष्य आणि कारखान्यात उपलब्ध देखभाल संसाधनांशी जुळले पाहिजे.
अतिरिक्त उत्पादन तपशीलांसाठी, डेलॉन्गच्या 96-कॅव्हिटी 29/25 नेक पीईटी प्रीफॉर्म मोल्डचे सुई वाल्व गेटसह आणि त्याच्या पीईटी प्रीफॉर्म मोल्ड सोल्यूशनच्या विस्तृत श्रेणीचे पुनरावलोकन करा.
अगदी अचूक-अभियांत्रिकी साच्याला सातत्यपूर्ण कामगिरी टिकवून ठेवण्यासाठी नियमित देखभाल आवश्यक असते. 96-पोकळी प्रणालीमध्ये, अनेक पोकळ्यांवर परिणाम करणारी एक छोटीशी समस्या आढळून न आल्यास मोठ्या प्रमाणात दोषपूर्ण भाग निर्माण करू शकतात.
प्रतिबंधात्मक देखभाल अनपेक्षित डाउनटाइम कमी करू शकते आणि घटक बदलणे अधिक अंदाजे बनवू शकते. योग्य देखभाल मध्यांतर उत्पादन परिस्थिती, राळ गुणवत्ता, ऑपरेटिंग तास, तपासणी परिणाम आणि निर्मात्याच्या शिफारशींवर आधारित असावे.
96-पोकळी PET प्रीफॉर्म मोल्डमध्ये 96 मोल्डिंग पोकळी असतात आणि जेव्हा सर्व पोकळ्या योग्यरित्या कार्यरत असतात तेव्हा प्रत्येक संपूर्ण इंजेक्शन सायकलमध्ये 96 पर्यंत प्रीफॉर्म तयार करू शकतात. वास्तविक उत्पादन आउटपुट सायकल वेळ, मशीन कार्यप्रदर्शन आणि उत्पादन स्वीकृती दरांवर अवलंबून असते.
29/25 पदनाम इच्छित नेक-फिनिश कॉन्फिगरेशन ओळखते. निवडलेल्या कॅप आणि बाटलीच्या डिझाइनशी सुसंगतता सुनिश्चित करण्यासाठी मंजूर अभियांत्रिकी रेखाचित्र वापरून अचूक परिमाणे आणि क्लोजर इंटरफेसची पुष्टी केली पाहिजे.
सुई वाल्व्ह गेट सिस्टीम हलवता येण्याजोग्या व्हॉल्व्ह पिनद्वारे मेल्ट एंट्री नियंत्रित करते. योग्य डिझाइन आणि प्रक्रिया सेटिंग्जसह, ते गेटची सुसंगतता सुधारू शकते, नियंत्रित फिलिंगला समर्थन देऊ शकते आणि उच्च-व्हॉल्यूम इंजेक्शन मोल्डिंगमध्ये काही गेट-संबंधित दोष कमी करू शकते.
डेलॉन्ग पाच-स्टेशन रोबोट सिस्टमसह सुसज्ज नेस्टल इंजेक्शन मोल्डिंग मशीनसह सुसंगतता निर्दिष्ट करते. क्लॅम्पिंग फोर्स, इंजेक्शन क्षमता, प्लेटचे परिमाण आणि ऑटोमेशन तपशीलांसह ऑर्डर करण्यापूर्वी अचूक मशीन मॉडेल आणि इंटरफेस आवश्यकतांची पुष्टी केली पाहिजे.
प्रकाशित वैशिष्ट्यांमध्ये पोकळी, कोर आणि नेक रिंगसाठी जर्मनी 2316 स्टीलचा समावेश आहे; वाल्व पिनसाठी जपान SKD51 स्टील; हॉट रनर नोजलसाठी बेरीलियम कॉपर; मॅनिफोल्ड प्लेटसाठी H13 स्टील; आणि बेस प्लेटसाठी P20 टूल स्टील. खरेदी तपशीलामध्ये अंतिम सामग्री आणि कठोरता आवश्यकतांची पुष्टी केली पाहिजे.
उत्पादकांनी संतुलित हॉट रनर तापमान, योग्य इंजेक्शन पॅरामीटर्स, प्रभावी कूलिंग आणि स्वच्छ मोल्डिंग पृष्ठभाग राखले पाहिजेत. नियमित पोकळी-दर-पोकळी नमुने आणि प्रतिबंधात्मक देखभाल विचलनांना व्यापकपणे नकार देण्याआधी ओळखण्यात मदत करते.
नेक-फिनिश ड्रॉइंग, प्रीफॉर्म वजन आणि परिमाणे, इच्छित बाटली अर्ज, इंजेक्शन मशीन मॉडेल, उत्पादन लक्ष्य, राळ तपशील, ऑटोमेशन आवश्यकता आणि प्राधान्य वितरण वेळापत्रक प्रदान करा. हे तपशील निर्मात्याला सुसंगततेचे मूल्यांकन करण्यात आणि अधिक अचूक प्रस्ताव तयार करण्यात मदत करतात.
सुई व्हॉल्व्ह गेट सिस्टमसह 96-कॅव्हीटी पीईटी प्रीफॉर्म मोल्ड उच्च उत्पादन क्षमता, पुनरावृत्ती करण्यायोग्य प्रीफॉर्म गुणवत्ता आणि स्वयंचलित इंजेक्शन मोल्डिंग ऑपरेशन्ससह सुसंगतता शोधणाऱ्या पॅकेजिंग उत्पादकांसाठी एक मौल्यवान गुंतवणूक असू शकते. त्याचे दीर्घकालीन मूल्य अचूक अभियांत्रिकी, योग्य साहित्य, संतुलित भरणे आणि थंड करणे, विश्वसनीय मशीन एकत्रीकरण आणि शिस्तबद्ध देखभाल यावर अवलंबून असते.
डेलॉन्ग हे इंजेक्शन मोल्ड मॅन्युफॅक्चरिंगमधील अनुभव उच्च-वॉल्यूम पीईटी प्रीफॉर्म उत्पादनासाठी असलेल्या उत्पादन डिझाइनसह एकत्र करते. खरेदीचा निर्णय घेण्यापूर्वी, उत्पादकांनी तांत्रिक रेखाचित्रांचे मूल्यांकन केले पाहिजे, मशीनच्या सुसंगततेची पुष्टी केली पाहिजे आणि मोल्ड ट्रायल आणि अंतिम वितरणासाठी स्पष्ट स्वीकृती निकष स्थापित केले पाहिजेत.
तुमच्या उत्पादन लाइनसाठी विश्वसनीय पीईटी प्रीफॉर्म मोल्ड सोल्यूशन शोधत आहात? डेलॉन्ग शी संपर्क साधातुमच्या 29/25 नेक स्पेसिफिकेशन्स, प्रीफॉर्म डिझाइन, मशीन कॉन्फिगरेशन आणि आउटपुट आवश्यकता यावर चर्चा करण्यासाठी. उत्पादन पृष्ठाला भेट द्या किंवा तांत्रिक तपशील आणि तुमच्या उत्पादन गरजेनुसार तयार केलेल्या कोटेशनची विनंती करण्यासाठी आमच्याशी संपर्क साधा.